

Funktionsprototypen und mechanische Tests
Der Crashtest vor dem Spritzgusswerkzeug
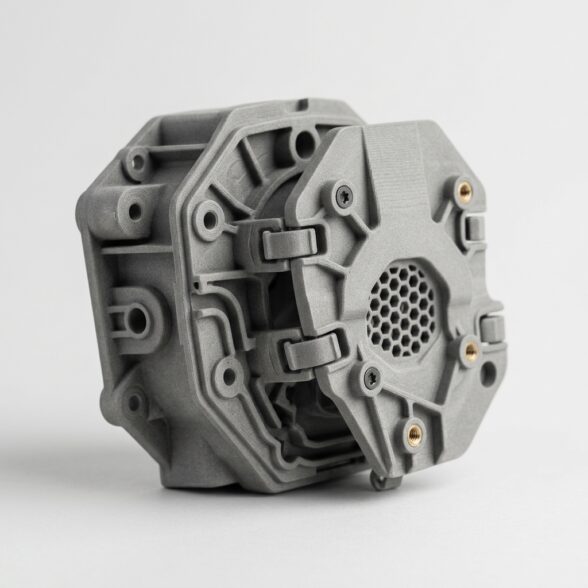
Ein Funktionsprototyp muss sich möglichst genau wie das spätere Serienteil verhalten. Wir setzen technische Thermoplaste ein (PA12, PP, PA11), um Bauteile zu fertigen, die reale Lasten aufnehmen.
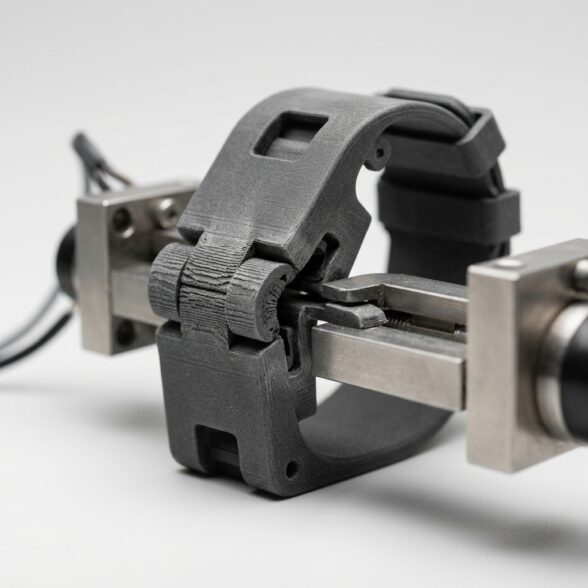
- Die Montageprüfung kontrolliert Schnappverbindungen, Verschraubungen und Kollisionen zwischen Bauteilen.
- Thermische Tests qualifizieren Bauteile für heiße Umgebungen, etwa im Motorraum oder nahe einer Wärmequelle (PA3200 GF, ULTEM 9085 oder PC im FDM-Verfahren).
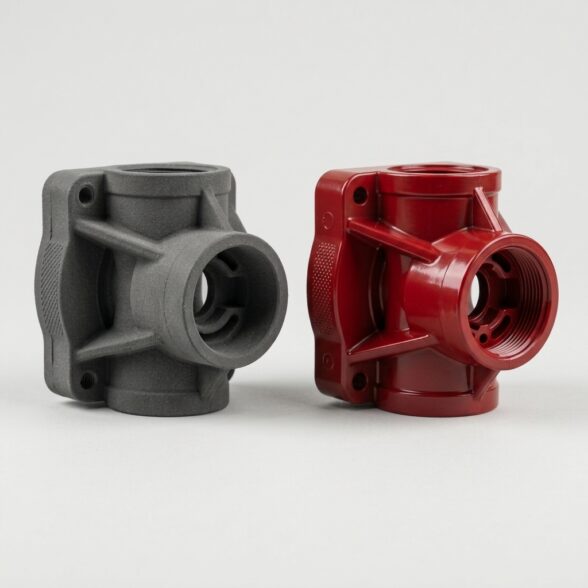
- Dichtheitsprüfungen validieren Fluidkreise, mit Harzimprägnierung zur Verbesserung der Dichtheit.
Validierungswerkstoffe (seriennah)
| Prototypenwerkstoff | Vergleichbar mit | Eigenschaften |
|---|---|---|
| PA12 (SLS) | ABS / PA6 | Der Standard. Ausgewogen, robust, leicht flexibel. Für Gehäuse, Clips. |
| Glasgefülltes PA12 (PA3200 GF) | PA6-GF30 | Steif, temperatur- und lastbeständig. Für Strukturbauteile. |
| PP01 (SLS) | Polypropylen | Gute Chemikalienbeständigkeit, gute Ermüdungsfestigkeit (Scharniere). |
| TPU | Gummi | Weich, elastisch. Für Dichtungen, Faltenbälge, Dämpfer. |
Vom Prototyp zur Serie
Der Vorteil der Pulververfahren (SLS/MJF) liegt darin, dass sie Werkstoffe verwenden, die dem Spritzguss sehr nahekommen. Bestehen Ihre mechanischen Tests am SLS-Prototypen, ist das ein guter Hinweis darauf, dass das gespritzte Teil ebenfalls hält. Für die abschließende Validierung im Serienwerkstoff wechseln wir zum Prototypenwerkzeug aus Aluminium, mit dem sich der reale Thermoplast spritzen lässt.
Welche Tests sind an einem Funktionsprototypen möglich?
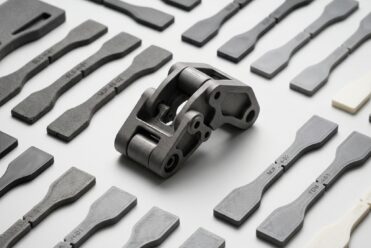
Ein Funktionsprototyp bringt das Bauteil in die reale Situation, bevor Werkzeugkosten anfallen. Montagetests prüfen Clips, Verschraubungen und Spiele zwischen Bauteilen. Dauerversuche bilden Tausende Öffnungs- oder Biegezyklen ab, insbesondere an Filmscharnieren aus PP oder PA12. Dichtheitsprüfungen validieren einen Fluidkreis nach der Harzimprägnierung. Prüfungen zu Wärme-, UV- und Chemikalienbeständigkeit qualifizieren das Bauteil für seine reale Umgebung. Für genormte und rückverfolgbare Messwerte fertigen wir die Probekörper zur Charakterisierung unter denselben Druckbedingungen wie das Bauteil.
Konstruieren für die Funktion (DfAM)
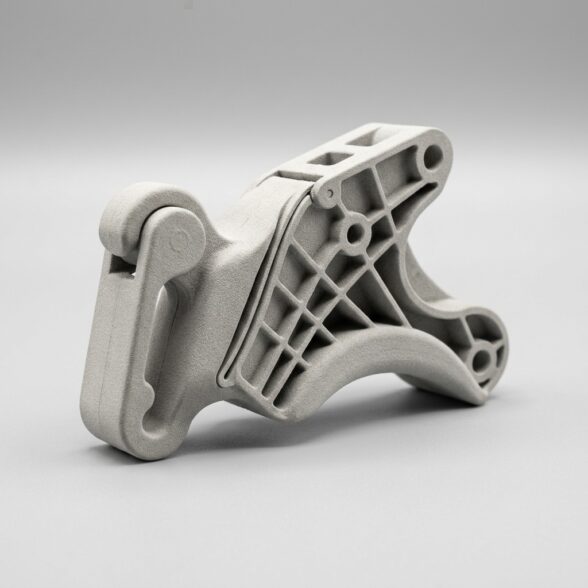
Über den Erfolg eines Funktionsprototypen entscheidet die Konstruktion. Ein Clip aus PA12 im SLS-Verfahren braucht einen Übergangsradius, damit kein Rissausgang entsteht, ein Filmscharnier wird in Schichtrichtung ausgerichtet, um die Biegung aufzunehmen, und eine Wandstärke von 1,5 bis 2 mm sorgt für Steifigkeit ohne Mehrgewicht. Unser Konstruktionsbüro passt die Geometrie vor dem Baustart an die Regeln der additiven Fertigung an, was Nacharbeit und Brüche im Test vermeidet.
Häufig gestellte Fragen
Für Funktionsprototypen empfehlen wir SLS (Pulver) oder MJF. Nylon besitzt die nötige Elastizität, um sich beim Einrasten zu verformen, ohne zu brechen.
Im SLS-Verfahren halten wir ± 0,25 mm ein (Klasse NFT 58000, Kategorie 3), abhängig von der Geometrie. Für Gleit- oder Presspassungen (H7/g6) empfehlen wir ein Aufmaß und die Endbearbeitung nach dem Druck.
PA12 im SLS-Verfahren zeigt eine sehr gute Dauerfestigkeit. Für genormte Prüfungen (ISO 527, ISO 178) fertigen wir Probekörper unter denselben Bedingungen wie Ihre späteren Bauteile.
SLS-Prototypen werden innerhalb von 4 bis 6 Arbeitstagen versandt. Für MJF planen Sie etwas mehr Zeit ein. Mechanische Prüfungen (Charakterisierungsbericht) kommen mit 3 bis 5 Tagen hinzu.
SLS und MJF liefern nahezu isotrope, belastbare Bauteile nahe am Spritzguss, ideal für einen aussagekräftigen mechanischen Test. FDM eignet sich für eine wirtschaftliche Formprüfung, bleibt aber anisotrop und zwischen den Schichten empfindlicher. Sobald Kräfte oder Lastwechsel im Spiel sind, empfehlen wir SLS oder MJF.
Sprechen wir über Ihr Projekt
Verwandte Anwendungen
Designprototypen und Anschauungsmodelle
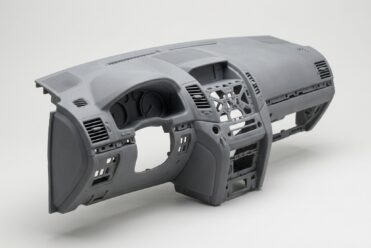
XXL-Großformatprototypen